以下是:广西省百色市外复不锈钢复合管售后完善好厂家有担当的产品参数
以下是:广西省百色市外复不锈钢复合管售后完善好厂家有担当的图文视频
【鑫隆昌】业务覆盖多元场景,提供以下产品和服务:
田东钢板立柱 、
靖西防撞护栏、
崇左精密薄壁不锈钢管厂家、
来宾河堤防撞护栏、
柳州不锈钢复合管护栏、
南宁防撞护栏等。
外复不锈钢复合管售后完善好厂家有担当,
鑫金属材料(百色市分公司)专业从事
外复不锈钢复合管售后完善好厂家有担当,联系人:
王经理,电话:
【17768165506】,以下是外复不锈钢复合管售后完善好厂家有担当的详细页面。 广西壮族自治区,百色市 百色市,广西壮族自治区辖地级市,珠江—西江经济带重要节点城市,位于广西壮族自治区西部,右江上游,西与云南省文山州相接,北与贵州省兴义市毗邻,东与广西壮族自治区首府南宁市紧连,南与越南接壤;地形为南北高中间低,地势走向由西北向东南倾斜,属亚热带季风气候,总面积3.63万平方千米。截至2022年3月,全市共辖2个区、8个县,代管2个县级市。截至2022年底,全市常住人口356.20万。
想知道外复不锈钢复合管售后完善好厂家有担当产品为何如此受欢迎?观看视频,答案自在其中。
以下是:广西百色外复不锈钢复合管售后完善好厂家有担当的图文介绍
温馨提示:由于 广西百色就近防撞护栏、百色就近不锈钢复合管、百色就近内衬不锈钢复合管市场价格浮动影响,本文中 百色不锈钢复合管护栏、百色本地201不锈钢复合管、百色本地双金属复合管产品价格、属性仅供参考,具体详情请咨询鑫金属材料(百色市分公司)客服,真诚期待与您的合作!!


聊城正久金属制品有限公司对于产品和焊接方法做一下介绍:防止不锈钢复合管焊接起裂纹的办法?首先在焊接前期要选择跟不锈钢复合管材质一样的焊条来焊接,一定要确定你的不锈钢复合管的材质规格,不一样的材质焊接到一起肯定会起反应的,焊材使用错误就会导致不锈钢复合管有裂纹现象出现,稀释率高也能导致裂纹,不锈钢复合管的焊接层面不应高于150度以上。你可以让电弧热量偏向不锈钢复合管侧。层间温度 能够控制150度左右。
常用不锈钢复合钢管的几种焊接方式方法,常用的不锈钢复合钢管的焊接方法是手工焊(MMA),其次是金属极气体保护焊(MIG/MAG)和钨极惰性气体保护焊(TIG)。虽然这些焊接方法对不锈钢工业的大多数人而言是熟悉的,但是小编认为对于不锈钢复合钢管的焊接方式值得深入探讨。


不锈钢复合管怎么焊接?焊接的时候由于不锈钢导热系数小,且焊接时高温停留时间不宜太长,所以,焊接复合层时,应选择热输入量 小的焊接方法.同时,由于复合管的焊接顺序为先焊复合层,后焊基层,所以,复合层的焊接质量是整个焊接过程中为重要的,故应考虑采用焊接质量高的焊接方 法,是复合管复合层为理想的焊接方法。由于复合层和基层之间不易熔焊在一起,所以在组对前,首先进行封焊。封焊应选用热输入量小的焊接方法,所以,对于封焊,我们仍果用手工钨极氩弧焊。对于过渡层,其熔敷金属成分十分复杂,为了使合金浓度梯度不太大,应选择热输入稍大一些的焊接方法,则我们采用焊条电弧焊进行焊接。由于基层材质为碳钢,是一种常见的材质,焊接工艺十分成熟,所以对于基层的焊接采用焊接电弧焊,以提高焊接施工效率。打底层采用单面焊双面成型焊接工艺,焊接位置一般为水平固定,焊接难度较大,打底层的焊接是复合管得接质量要求 的工序,焊工必须具有过硬的技术水平和高 度的责任感。焊前必须对管子内部、焊缝背面充99.99%的氩气一段时间用气体氧含量测试仪从坡口间隙出处深入抽取气体测量管子内部氧含量,当氧含量低于 50ppm时开始为了保证底层焊接质量,采用钨极靠弧焊进行自下向上对称焊接,焊接前将封;焊层焊遭打磨平整。
采用氢弧焊焊接,复层不锈钢纯边为1. 5--2.0mm,焊枪瓷管喷口直径为10mm,钨丝直径为2-3mm,焊接电流为80-100A,氩气流量为8-12/min,焊接电流为正极,焊后进行检查,不允许有夹渣、裂纹、气孔、未焊透、未熔合等缺陷存在,或X射线检查后,方可进行下道主序焊接。以上是聊城正久金属制品有限公司所提供的内容,希望对您有所帮助。
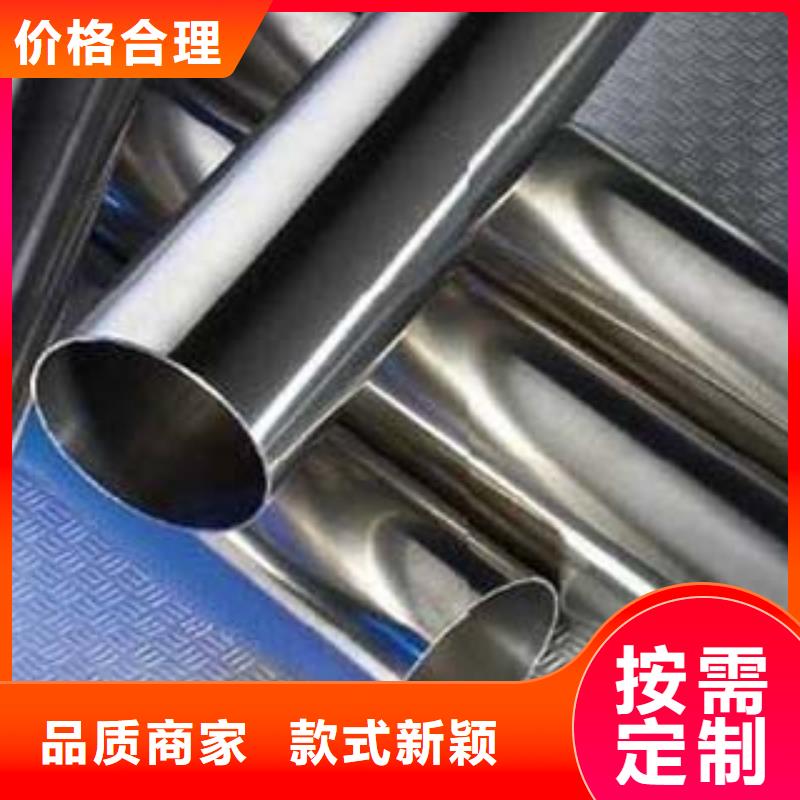


不锈钢碳素钢复合管焊接主要要领和注意事项1.采用带有高频、脉冲装置的氩弧焊机焊接,气体保护措施与焊纯不锈钢一样,钨极焊针用Ф6㎜,焊丝用Ф0.8~Ф2㎜,牌 HOCr2NN(即304焊丝),焊接电流点焊时可稍大40~50A,连焊时控制20~40A,焊接速度一般15~25㎝/min.将对焊处两端磨坡口。
因复合管表层不锈钢壁厚在0.3~0.6㎜左右,应注意不要过份打磨,否则很容易将不锈钢表层磨破钢管这样就需要修补,加大了工作量.可在施工前先切一小段试焊,熟悉一下,一般能焊纯不锈钢薄壁管经验较丰富的工人在半天内即可掌握焊接要领.。由于不锈钢材质化学性能,对无损害,所以国内医学界在内植入的各种支架、夹板、内固定螺丝都选用不锈钢材料。内衬不锈钢复合管与不锈钢管件配套连接,加上对接头螺纹和端面的防锈处理,可以有效防止对水质造成的二次污染。
外复不锈钢复合管售后完善好厂家有担当,鑫金属材料(百色市分公司)为您提供外复不锈钢复合管售后完善好厂家有担当产品案例,联系人:王经理,电话:【17768165506】。