




衬塑管道生产过程中注意事项:
粉末状遍布匀称,震动小;假如原材料过多,应立即整洁,防止粗糙度或薄厚不匀,危害工艺性能的溶体流动性印痕。
在冷轧成形和制冷全过程中,应随时随地查验工艺性能,立即修补缺点。時间超出二十分钟(已凝结),严禁修补。
表层略不光滑或略波动平整,可选用火苗或热处理炉匀称加温,但防止因部分温度过高或烧黄。


面向未来,恒泰泽远防腐管道(贺州)经营部正以崭新的形象,秉承精品化产品策略,以专注、专业和专精的态度来经营 贺州本地附近混合器衬塑管件、贺州本地冶炼衬塑管道产品,致力消费者高端品质生活的创新体验,为缔造华人为之自豪与骄傲的显示帝国而不懈努力!同时,将持续致力于社会公益事业,以及善尽社会责任,借以回馈社会,从而实现旗下品牌的永恒发展基业。
衬塑管道衬四氟管出厂价


衬塑管使用条件:
1.真空值(即负压)DN25-DN80:≤90kPa
DN100-DN150:≤70KPa
≥DN200:≤55KPa
2.正压 DN25-DN80:≤6.4MPa
DN100-DN150:≤6.4MPa
≥DN200:≤2.5MPa
钢衬衬塑管液体的输送,磨损主要在流体变向处,其次,在实际使用温度高于所选用的衬塑管道,导致衬层脱落、收缩,从而堵塞管路通道,增加流阻,影响物料通过量。
衬塑管道广泛用于化工、电力、冶金、食品、水处理等行业的介质输送及环保处理系统。
衬塑管使用温度:
1. 钢衬(GSF.PP)的介质工作温度:-20℃~105℃
2. 钢衬聚氯乙烯管(GSF.PVC)的介质工作温度:-15℃~65℃
3. 钢衬聚乙烯管(GSF.PE)的介质工作温度:-20℃~80℃
4. 钢衬聚烯烃管(GSF.PO)的介质工作温度:-15℃~110℃
5. 钢衬PTFE管(GSF.F4)的介质工作温度:-100℃~250℃
衬塑管设备焊接按GB/T4709-92标准,焊缝按GB13985-88标准;
衬塑管性能:介质工作温度:-25℃~+105℃
衬塑管道介质工作压力:正压25MPa; 负压90KPa

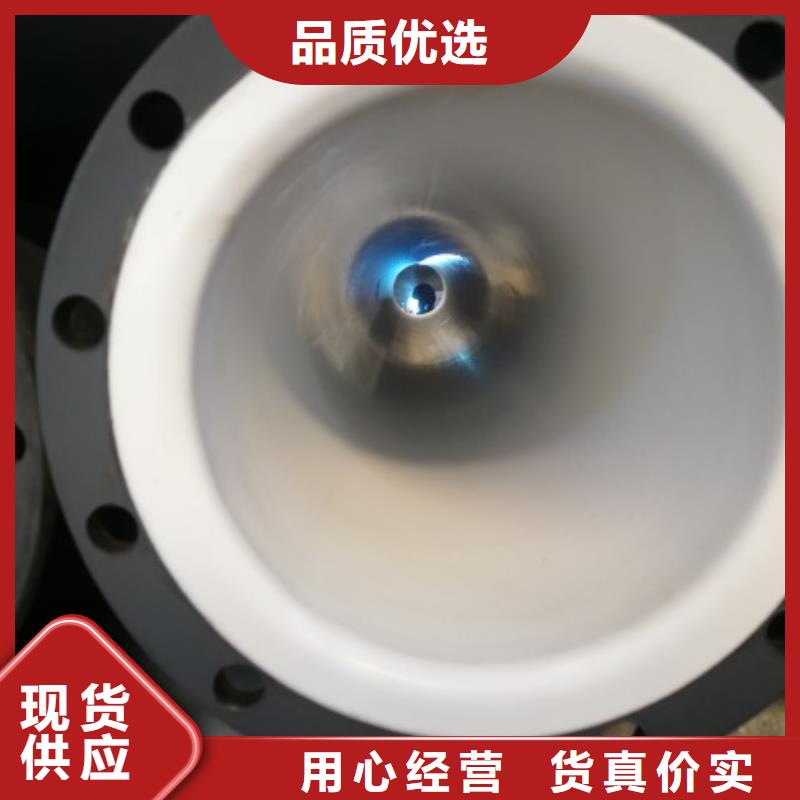
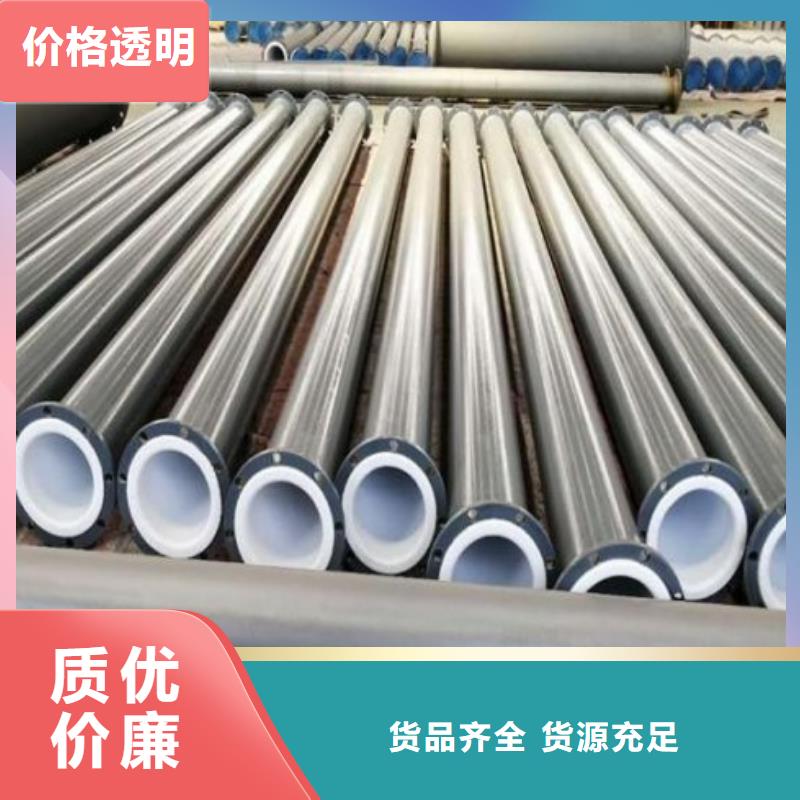
无缝衬塑钢管
无缝衬塑钢管的制作 按塑胶与基体结合的工艺,钢塑复合中空材料包括钢涂塑或钢衬塑。钢涂塑指塑胶喷涂在钢构件的外表面,层厚较厚,般在1-5mm之间;钢衬塑指钢构容器内表面添加层塑胶,层厚在5-10mm以上。工艺有塑板(塑管)胶粘复合、喷涂、滚塑涂等。
埋腐技术是应用於钢构件外表面的涂塑防腐技术。它的工艺是这样的:将钢构件用火均匀加热,大致整体温度达到180℃,把它埋在塑胶粉末堆 ,由钢铁放热吸附塑胶粉末,约十分钟後,在钢构件表面形成层约与钢板等厚的塑胶层;取出工件,表面有层未熔融粉粒,用火对其扫描式加热,使之熔融成光滑的表面层。
对与产品配套的管道、管件内衬塑也可用此法。把工件均匀加热到180℃,把塑胶粉末灌满内腔,数分钟後把未熔塑胶粉末倒出来,在工件外表用火把加热,让它全部熔融,形成内表光滑的塑胶层。
上述以防护为目的的涂、衬塑,对小工件适用,但对大口径管道、大容积容器的内衬就不适合,主要原因是塑胶层在冷却收缩时产生的内聚应力,往往大於塑胶与钢铁的粘结力,会出现钢塑介面分离。而钢塑复合材料 增加钢网,把整体塑胶层的收缩内聚应力分散在网格小范围内,加上钢网焊接在钢板上,就不会因塑胶收缩而引起钢塑介面分离。
